 供应信息


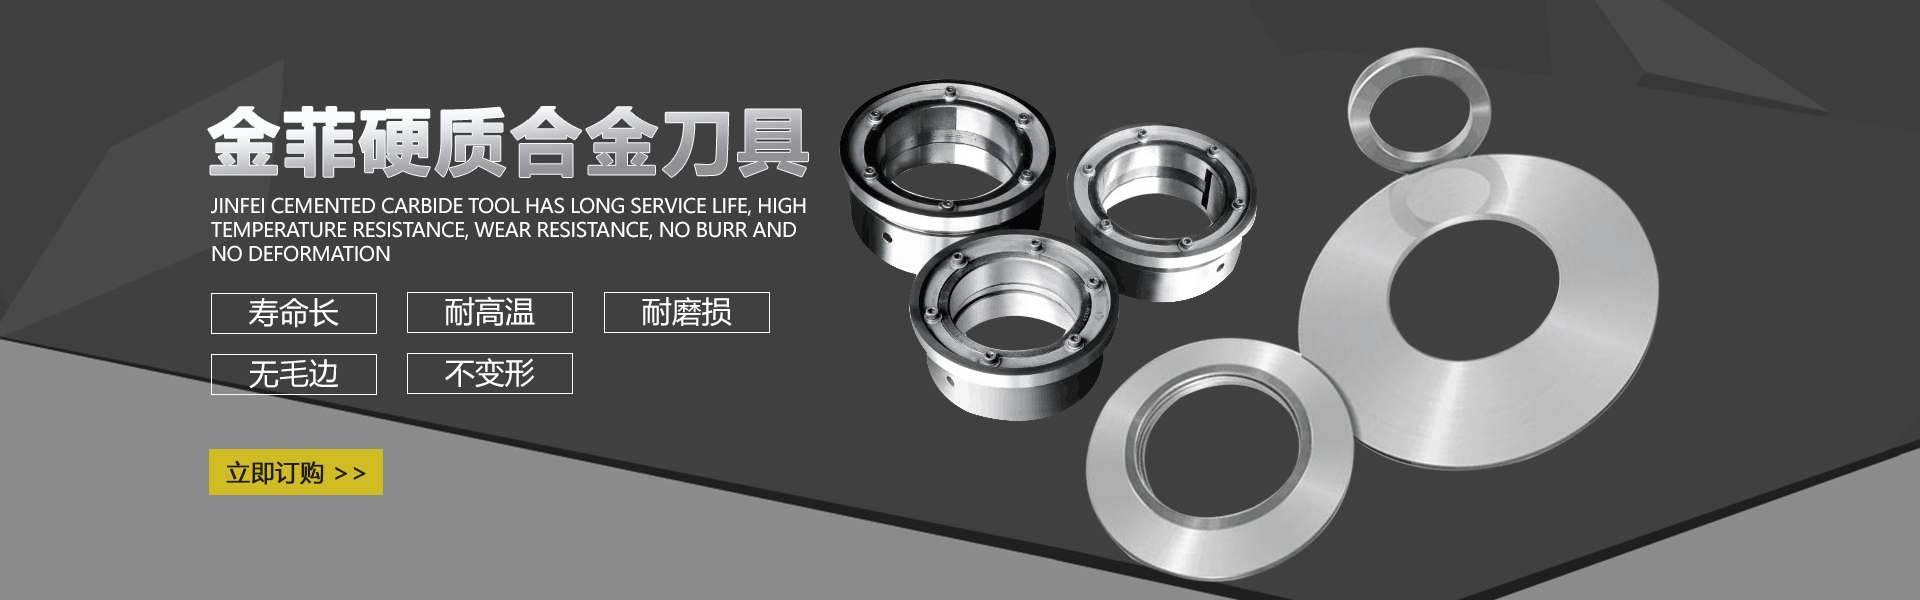
横切刀是一种在多个行业中广泛应用的切割工具,其主要特点可以归纳为以下几点:
1.高精度:采用精密的制造工艺和控制系统(如CNC精细研磨),确保每次切割都能达到极高的精度和一致性。这对于需要尺寸控制的行业来说至关重要,比如纸品加工、瓦楞纸箱制造等领域能够提升产品质量和生产效率。。
2.率与耐用性强:具备快速的切割速度以及高强度材料制成的刀片具有良好的耐磨性和耐用度特性保证了长期稳定的运行无需频繁更换刀具降低了维护成本和时间消耗同时也提升了整体生产效率;例如复合裱纸机中的高速运转需求相匹配快速而的完成纸张裁断任务满足大规模生产线的节奏要求。
3.多功能性与适应性广泛可以应用于多种材料的裁剪包括铜箔板材布料皮革胶带等多种类型不同规格型号的款式设计满足了不同行业对于特殊形状或尺寸的定制需求并且可以通过调节角度来实现灵活多样的操作方式适应更多复杂的作业场景;另外还可以针对特定应用进行优化处理例如在造纸工业中专门设计的分体式蛋糕形结构能更有效地应对连续作业的挑战减少碎屑堆积影响等问题发生概率从而提升产品竞争力及市场占有率水平。4.材质优异与处理工艺:刀刃部分通常采用的钨钢(TCT)贴合而成整条无接缝的设计确保了的强度和使用寿命同时结合真空热处理技术进一步增强了其硬度跟抗磨损性能减少了长期使用过程中粉屑的产生频次从而延长了换刀的周期有效节约生产成本投入此外无缝焊接技术的运用则大大提高了接口处的牢固度和稳定性保障了成品质量的一致性及可靠性标准。


粉碎机刀片的使用寿命是一个复杂的问题,因为它受到多种因素的影响。以下是对其使用寿命及影响因素的详细分析:
一、影响寿命的因素
1.材质与设计
的刀片通常采用的热处理技术来提高硬度和韧性;精密的机械加工则确保形状和尺寸精度以及耐磨性的提升。因此不同材质的选用和设计合理性对使用寿命有显著影响。例如硬质合金具有高硬度但韧性差的特点,而合金钢则在三者之间取得平衡。。此外设计合理的安装结构可以减少振动磨损并提升耐用度。
2.制造工艺水平
高质量的制造工艺可以显著提升产品的整体性能和稳定性从而延长使用时间反之粗糙的工艺可能导致缺陷增多从而降低性能和使用时长。3.工作条件与物料特性高转速虽然提率但也加剧了磨损程度;不均匀或过量的进料同样会增加局部负荷造成过度损耗而过硬的材料或者湿度大的物质也会加速损坏进程同时温度控制不当引发高温会降低机械属性加剧变形断裂等风险发生概率,另外频繁使用和长期超负荷运转也是不可忽视的不利因素之一了总之恶劣的工作环境和不适宜的材料处理均会缩短预期的使用时间长度了的哦!~~!!!.!!
4.操作与维护习惯好坏与否???!!.正确规范的操作流程能够有效避免意外冲击损伤的发生按时加注润滑油保证轴承正常运转减少摩擦阻力定期观察检查并及时修复微小瑕疵则可以预防问题恶化扩散下去因此良好且系统的操作和维护保养体系对于维持正常运作状态和提高总体效益具有极其重要的现实意义和价值所在之处也无疑将会带来更加长久的服务周期表现出来了呢!!!!!(注意此处为强调语气并非要求实际书写时使用如此多感叹号)
二、具体使用期限概述
一般来说如果上述各项条件都较为理想的情况下类型的可能达到80\~100车的更换周期而一般类型的大约在两三个月至半年左右不等当然这仅仅是大致的估算范围仅供参考而已啦因为毕竟实际情况千变万化难以一概而论的哦~~

折弯机刀片的制造工艺解析
折弯机刀片是钣金加工的部件,其制造工艺直接影响加工精度与使用寿命,主要工艺流程分为材料选型、热处理、精密加工及表面处理四大环节。
【材料选择】
高精度刀片多采用Cr12MoV、SKD-11等合金工具钢,要求耐冲击时选用42CrMo中碳合金钢。超硬刀片使用硬质合金(钨钢)或粉末冶金材料,硬度可达HRA90以上。材料需经光谱检测确保元素配比准确。
【工艺】
1.热处理工艺
采用真空淬火+多级回火处理:淬火温度1020-1080℃,油冷至200℃以下;三次回火(200-550℃)消除内应力,终硬度控制在HRC58-62。硬质合金刀片需在1400℃以上烧结成型。
2.精密加工
粗加工留0.3mm余量,线切割口后,采用数控平面磨床进行精密磨削,刀口直线度≤0.02mm/m,表面粗糙度Ra0.4μm以下。V型刀角度公差控制在±0.5°,刃口圆角R0.2-R1.0mm分级处理。
3.表面强化
通过物理气相沉积(PVD)镀钛处理,形成2-5μm的TiN/TiAlN涂层,表面硬度提升至HV2500以上。或采用低温离子氮化处理,渗层深度0.1-0.3mm,表面硬度达HV1100。
【质量控制】
使用三坐标测量仪检测形位公差,洛氏硬度计多点检测硬度均匀性,金相显微镜观察碳化物分布。成品需进行5000次折弯测试,刃口崩缺深度≤0.05mm为合格。
现代工艺结合激光熔覆技术,可在刀刃部位熔覆碳化钨合金层,实现局部硬度HRC65以上,延片寿命3-5倍。随着智能化发展,部分企业已引入AI算法优化热处理参数,显著提升产品一致性。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |